



Djúpteikningarferli með sprunguvarnareftirliti
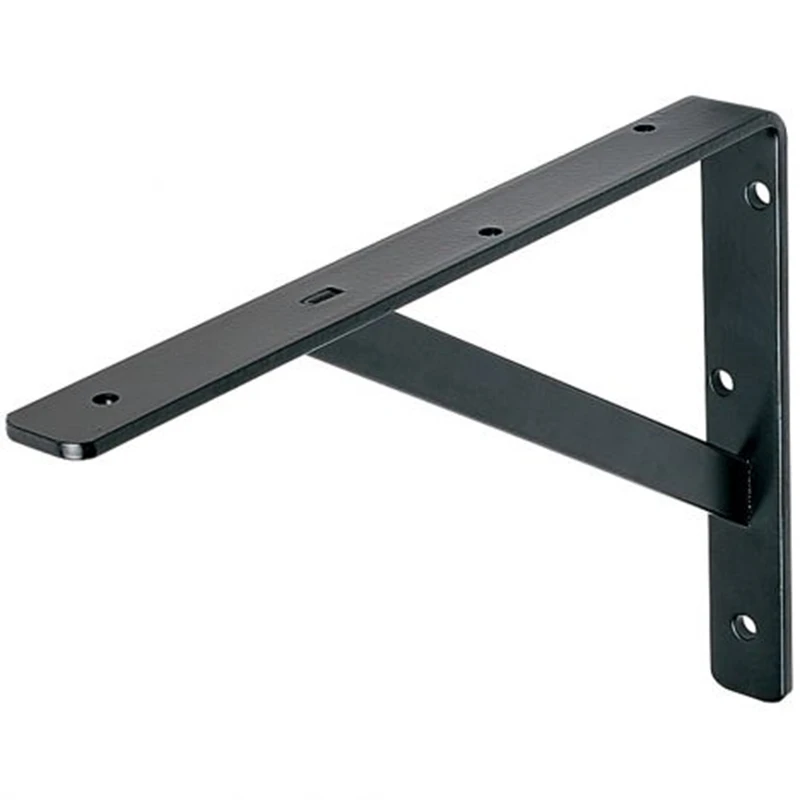
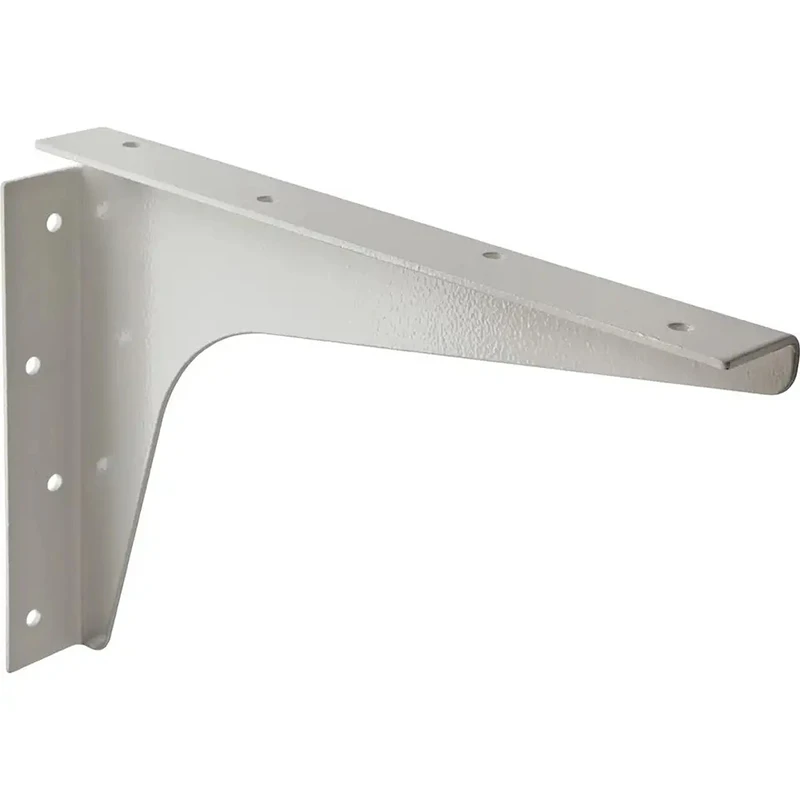
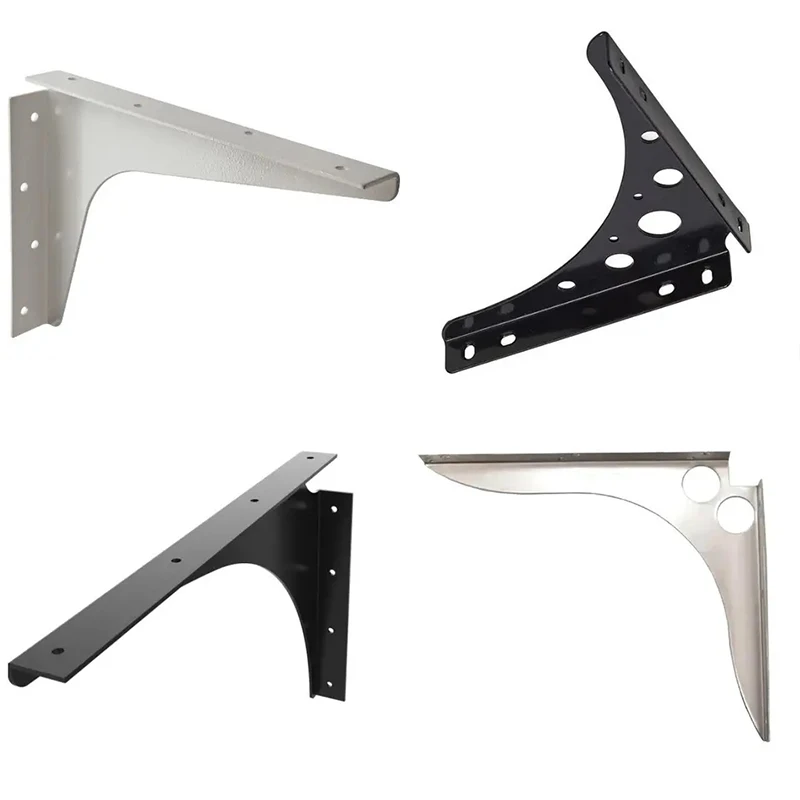
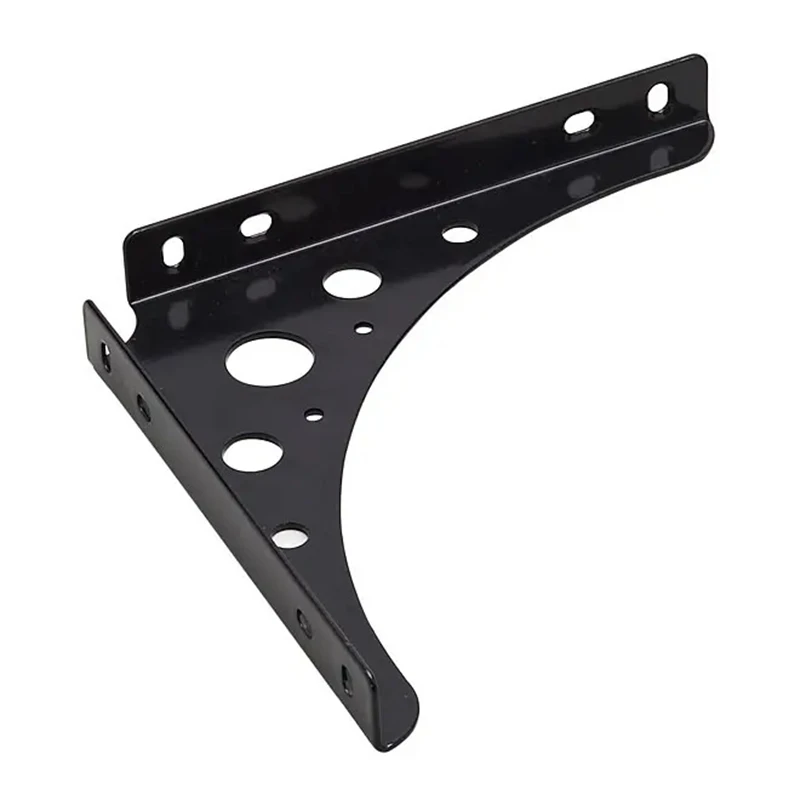
Málmformaðir og stimplaðir hlutar flokkurinn inniheldur djúpt-teiknaða og flókna-myndaða íhluti. Djúpteikning er eitt mest krefjandi stimplunarferlið og efnisval gegnir mikilvægu hlutverki við að koma í veg fyrir sprungur og tryggja stöðug myndunargæði.
DC03 djúpt-kaldvalsað-valsað stál er almennt notað vegna framúrskarandi sveigjanleika þess og stöðugs efnisflæðis við mótun. Það dregur úr þynningu á dregnu svæði og kemur í veg fyrir sprungur í beygjuradíusnum. Fyrir teikniferli er grundvallarhönnunarreglu beitt: teikningarradíus ætti að vera jafn eða meiri en efnisþykktin. Þó að þetta sé-stöðluð viðmiðunarreglur iðnaðarins er ekki alltaf fylgt nákvæmlega eftir því í framleiðslu. Í þessu ferli er því stöðugt beitt til að tryggja mótunaráreiðanleika.
Sérsniðið lækningatækjahús með 35 mm dýpt og flókinni bogadregnu rúmfræði var þróað sem dæmi. Margir birgjar gátu ekki klárað mótunina án þess að sprunga. Eftir að skipt var yfir í DC03 og fínstillt teikniþrep og úthreinsun dúa var hluturinn mótaður með góðum árangri í einni tilraun án galla og uppfyllti allar kröfur um vídd og burðarvirki.
Málnákvæmni og yfirborðsvinnsluvalkostir
Fyrir málmformaða og stimplaða hluta er 3D lögun umburðarlyndis stjórnað innan ±0,15 mm, en vikmörk innra holrúmssamsetningar er haldið innan ±0,1 mm. Þessi vikmörk er hægt að herða enn frekar eftir vörukröfum.
Auk DC03 stáls er SUS304 ryðfríu stáli og 6061 ál einnig notað eftir styrkleika, þyngd og tæringarþolskröfum. Efnisþykkt er á bilinu 0,5 mm til 4,0 mm, með viðbótargetu fyrir þykkari eða þynnri sérsniðnar forskriftir byggðar á myndunarmöguleika.
Valkostir við yfirborðsfrágang fela í sér burstun, anodizing, dufthúð og rafhúðun. Hægt er að velja frágangsaðferðir fyrir sig eða sameina, allt eftir útliti og hagnýtri frammistöðu sem krafist er.
Gæði djúpteikninga eru mjög háð efnisflæðishegðun við mótun. Ójafnt flæði getur valdið staðbundinni þynningu og að lokum sprungu. Stýring á rúmfræði verkfæra og mótunarbreytum er því nauðsynleg til að viðhalda samræmdri veggþykkt og stöðugum mótunarniðurstöðum.
Verksmiðjan starfar með teymi 14 hæfra tæknimanna sem eru tileinkaðir mótun og aðlögun verkfæra. Flóknum sýnishornum er venjulega lokið innan 5–10 daga, byggt á teikningum eða efnislegu sýnisinntaki. Hefðbundinn ábyrgðartími er þrír mánuðir.
Tæknilýsing
|
Parameter |
Staðlað forskrift |
Sérsniðið svið |
|
Efni |
DC03, SUS304, 6061 Ál |
Djúpt-segjanlegt stál fáanlegt |
|
Þykkt |
0,5–4,0 mm |
0,3–5,0 mm |
|
Þrívíddarmótunarþol |
±0,15 mm |
Meiri nákvæmni í boði |
|
Innri holaþol |
±0,1 mm |
Þröngari vikmörk í boði |
|
Teiknaðu radíus |
Stærri en eða jöfn efnisþykkt |
Sérhannaðar út frá hönnun |
|
Frágangur |
Burstun, anodizing, dufthúð, rafhúðun |
Samsettir frágangsmöguleikar í boði |
maq per Qat: málmformaðir og stimplaðir hlutar, Kína málmformaðir og stimplaðir hlutar framleiðendur, birgjar, verksmiðja


